GGD电气柜C型材成型设备与GCS机柜拼装 金属成型机械与机械电气设备的协同工艺解析
在低压成套开关设备制造领域,GGD电气柜与GCS机柜是两种广泛应用的柜型。围绕这两种柜型的生产,C型材成型设备与机柜拼装工艺构成了金属成型机械与机械电气设备之间的关键衔接环节。本文从设备功能、成型工艺、拼装流程及系统协同四个层面展开分析。
一、GGD电气柜C型材成型设备的功能定位
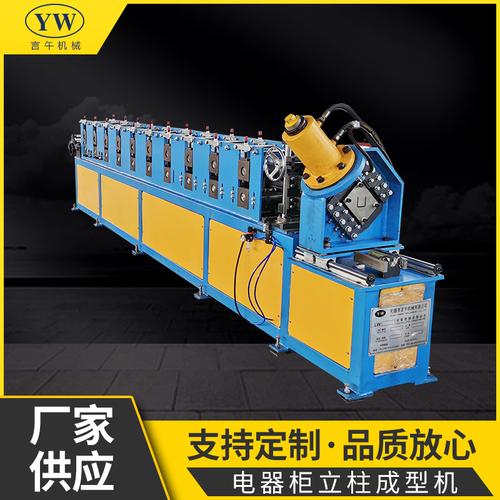
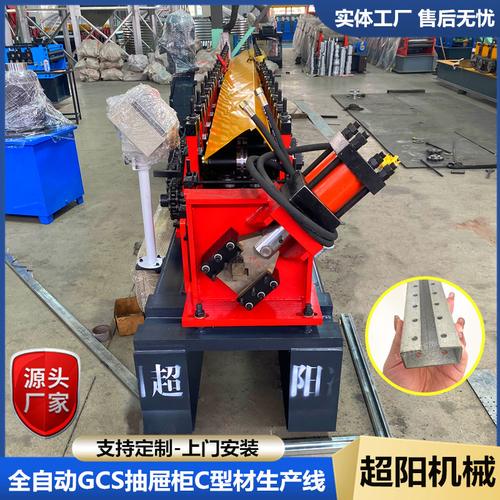
GGD柜体以型材框架结构为主,其立柱、横梁大量采用C型材。C型材成型设备属于金属成型机械中的冷弯成型装备,通过开卷、矫平、冲孔、冷弯、定尺切断等工序,将钢带连续加工为截面一致的C型开口型材。设备的核心参数包括型材截面尺寸、板材厚度适用范围、冲孔工位数及送料精度。成型质量直接决定柜体框架的垂直度、孔位一致性及后续拼装效率,因此该设备通常配置伺服送料与在线检测单元,以保证批次间尺寸稳定性。
二、GCS机柜拼装工艺要点
GCS机柜采用模块化抽屉单元结构,对框架精度和装配公差要求较高。拼装过程一般包括框架预组装、层板与导轨安装、抽屉单元配合、门板与封板装配等步骤。由于GCS柜的抽屉互换性依赖框架孔系的准确定位,拼装前的型材孔位质量尤为关键。拼装作业中需控制框架对角线偏差、层间距累积误差以及接地连续性,这些指标与C型材的成型精度形成上下游约束关系。
三、金属成型机械与机械电气设备的工艺衔接
从制造系统角度看,C型材成型设备代表金属成型机械环节,负责将原材料转化为结构件;机柜拼装及柜内元件安装则属于机械电气设备集成环节,涉及结构装配与电气连接的交叉作业。两者之间的衔接质量体现在三个维度:其一,型材孔系的标准化程度影响拼装的可互换性;其二,成型件的直线度与扭曲度影响框架整体的装配应力分布;其三,冲孔与切断的节拍匹配影响生产线的连续作业能力。实践中,将成型设备与拼装工位按工艺流程布局,并统一孔位基准,可减少现场配钻与修配工作。
四、工艺优化方向
针对GGD与GCS两类柜型的共线生产需求,建议在设备选型阶段兼顾C型材截面系列的兼容性,在拼装环节推行工装化定位与模块化预装。将成型设备的在线检测数据与拼装工序的质量记录贯通,形成从型材到柜体的尺寸链追溯机制,有助于降低返工率并提升柜体一致性。
综上,GGD电气柜C型材成型设备与GCS机柜拼装分别处于金属成型机械和机械电气设备集成的关键节点,二者的工艺协同是提升低压成套设备制造质量与效率的重要基础。
如若转载,请注明出处:http://www.hfjxmj.com/product/43.html
更新时间:2026-10-30 03:31:32